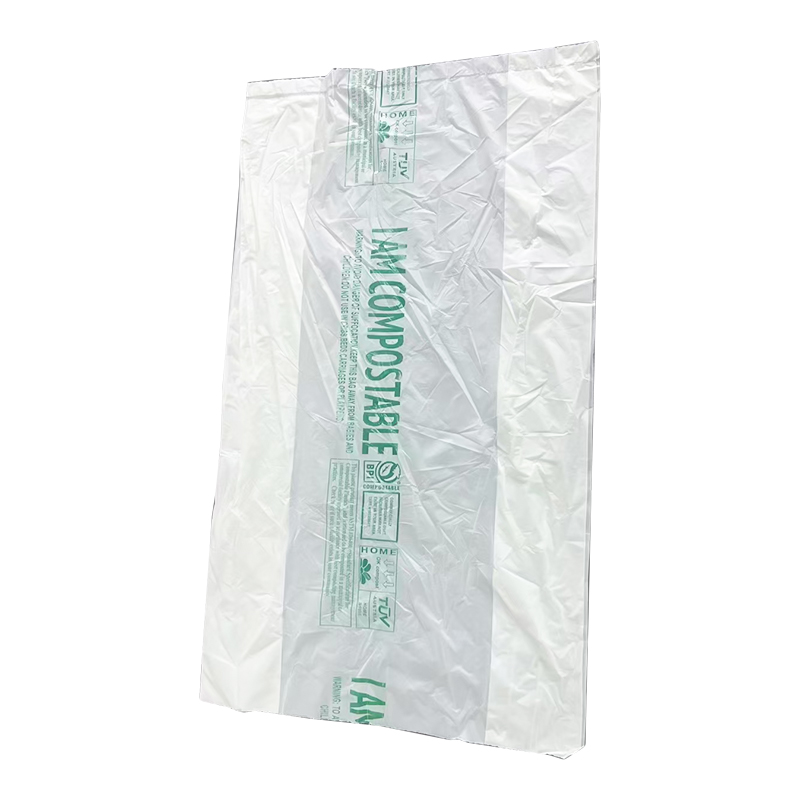
Un transformador de Valencia encarga a una cadena de distribución una bolsa de 35 µm de "poliéster 100% compostable". La película funciona bien, la impresión se registra limpiamente y el pedido se envía. Tres meses después, el equipo de cumplimiento de embalaje del minorista hace una pregunta: ¿qué certificado cubre este calibre? — y la conversación se estanca, porque el certificado que envió el proveedor se emitió para una película de 20 µm en un color diferente, con un nombre de grado diferente.
Esa brecha es el problema más común en esta categoría de materiales. "100% poliéster compostable" no es el nombre de un polímero. Es una afirmación sobre un artículo terminado específico, con un espesor específico, probado según un estándar específico, en un entorno de compostaje específico. PBAT, PBS, PBSA, PLA y PHA pueden tener esa afirmación, y cada uno de ellos puede perderla en el momento en que cambia la formulación, el calibre o el paquete de aditivos. Los compradores que leen la frase como una descripción del material en lugar de una declaración de certificación terminan pagando una prima de dos a tres veces mayor que el polietileno por un producto que no puede imprimir legalmente el logotipo de la plántula.
Las secciones siguientes establecen lo que realmente cubre la afirmación, cómo la prueban los estándares principales, qué poliésteres pasan y cuáles no, cómo se comportan los grados en las líneas de inyección y película convencionales, y qué verificar antes de firmar una orden de compra.
La compostabilidad es una propiedad de un artículo terminado bajo condiciones definidas, no una propiedad de la palabra "poliéster" en una hoja de datos. El enlace éster en la columna vertebral del polímero es lo que hace posible la biodegradación: el agua y las enzimas atacan el enlace, la cadena se rompe en fragmentos más cortos y los microorganismos consumen esos fragmentos como fuente de carbono. La rapidez con la que esto suceda depende de la cristalinidad, el contenido aromático, el peso molecular y la temperatura y la actividad microbiana del entorno circundante.
El PET es un poliéster y no es compostable en ningún sentido comercial: su columna vertebral aromática y su alta cristalinidad lo mantienen intacto durante décadas. PBAT también es un poliéster y se descompone dentro del plazo de 180 días que permiten los estándares. El apellido por sí solo no le dice casi nada al comprador. Tres distinciones hacen el verdadero trabajo:
La consecuencia práctica es simple: cuando un proveedor dice "100% poliéster compostable", solicite el número de certificado, la descripción del producto certificado, el espesor máximo calibrado y el estándar con el que se probó. Si falta alguno de esos cuatro elementos, la afirmación es una declaración de marketing y no una especificación verificable.
Cuatro criterios deciden el resultado, y cada plan importante prueba los mismos cuatro. Un material pasa o falla como paquete: un resultado de biodegradación del 95% junto con una prueba de crecimiento de plantas fallida sigue siendo un fracaso.
Los pilares, en el orden habitual en que los ejecuta un laboratorio:
| Estándar | Mercado primario | Requisito de biodegradación | ventana de prueba | Desintegración | Ecotoxicidad |
|---|---|---|---|---|---|
| EN 13432 | unión europea | ≥90% de conversión a CO2, agua y biomasa | ≤180 días a temperatura termófila | ≥90% a través de un tamiz de 2 mm después de 12 semanas | Crecimiento vegetal más prueba de organismo. |
| Norma ASTM D6400 | Estados Unidos | ≥90% de conversión a CO2 | ≤180 días | ≥90% a través de un tamiz de 2 mm después de 12 semanas | Se requiere prueba de crecimiento de las plantas |
| ISO 17088 | Internacional | ≥90% de conversión | ≤180 días | ≥90% a través de un tamiz de 2 mm | Requerido |
| COMO 4736 | Australia, industria | ≥90% de conversión | ≤180 días | ≥90% a través de un tamiz de 2 mm | Requerido |
| COMO 5810 / NF T51-800 | Compostaje casero | ≥90% de conversión at ambient temperature | ≤365 días | ≥90% a través de un tamiz de 2 mm | Requerido |
Dos puntos sobre esa tabla merecen énfasis. En primer lugar, la cifra de 180 días es una ventana de laboratorio a temperatura termófila; no es una promesa sobre cómo se comporta una bolsa en un montón de jardín a 15°C. En segundo lugar, los programas de compostaje doméstico se ejecutan a temperatura ambiente y normalmente permiten hasta 365 días, que es exactamente la razón por la que un material certificado para compostaje industrial puede fallar de plano en una reclamación de compostaje doméstico. Los compradores que tengan la intención de vender en un sistema de recolección de productos orgánicos en la acera necesitan el certificado industrial; los compradores que venden a hogares con un compostador de jardín trasero necesitan el certificado de vivienda, y los dos no son intercambiables.
Cinco familias de poliéster concentran la mayor parte del volumen comercial y no se sustituyen entre sí. La selección normalmente se reduce al proceso (película soplada, inyección, termoformado), la rigidez requerida y si la ruta al final de su vida útil es el compostaje industrial o doméstico.
El tereftalato de adipato de polibutileno es el caballo de batalla de la categoría. Es un copoliéster aromático-alifático aleatorio, flexible a temperatura ambiente, resistente y se procesa en líneas de película soplada estilo LDPE con modestos cambios de tornillo. La mayoría de las bolsas de transporte, bolsas de basura y películas de mantillo certificadas están basadas en PBAT, generalmente mezcladas con almidón, PLA o carbonato de calcio para alcanzar un objetivo de costo y rigidez. Sus puntos débiles son la pegajosidad del rollo y la tendencia a bloquearse si el paquete antibloqueo no coincide con el calibre de la película.
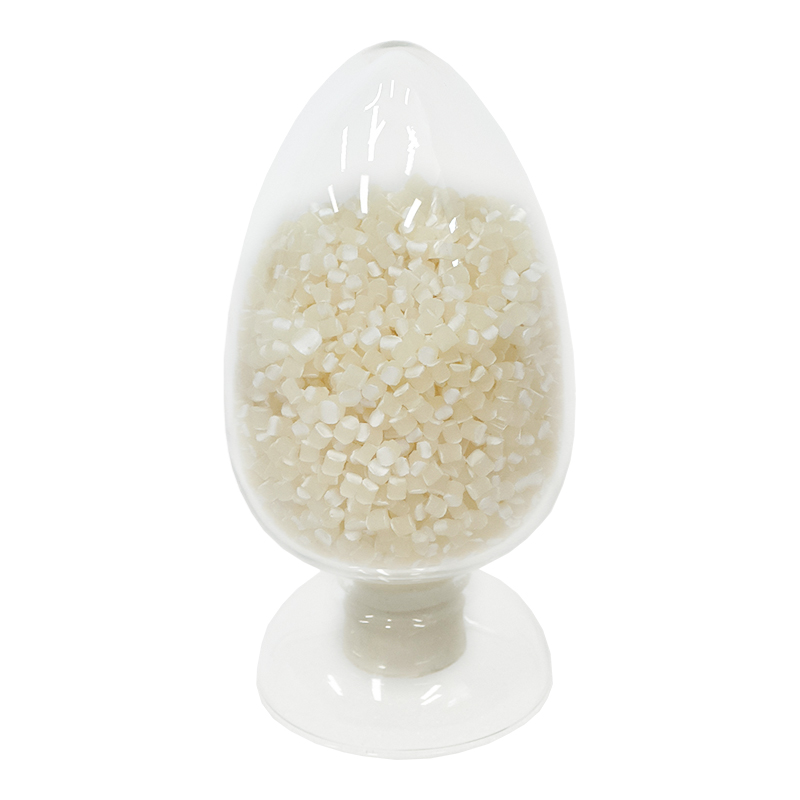
 PBAT personalizado para aplicaciones de bolsas y películas biodegradables Poliéster flexible totalmente biodegradable para bolsas de compras, comida y basura; adecuado para convertidores que exploran películas sopladas basadas en PBAT y opciones certificadas de fin de vida útil. Ver producto →
Como el PBAT se deriva de fósiles, los compradores a veces suponen que no puede certificarse. Esa suposición es errónea: la certificación prueba el comportamiento al final de su vida útil, no el origen de la materia prima, y varios grados de PBAT cuentan con certificados EN 13432 en espesores definidos.
El ácido poliláctico es rígido, transparente y dimensionalmente estable: la elección natural para tazas, loncheras, cubiertos y pajitas termoformadas, donde la rigidez importa más que la flexibilidad. Su limitación es térmica: el compostaje industrial a 58°C hidroliza el PLA fácilmente, pero una pila casera rara vez alcanza la temperatura necesaria, por lo que los grados de PLA compostables en el hogar siguen siendo un pequeño nicho. El PLA también tiene una ventana de procesamiento estrecha y se revertirá y degradará si se procesa por encima de aproximadamente 230 °C o con humedad residual en la masa fundida.
El succinato de polibutileno y su copolímero de adipato se sitúan entre el PBAT y el PLA en cuanto a comportamiento: más blando que el PLA, con un punto de fusión más bajo y una buena reducción de la película. Son útiles en películas de mantillo y envases delgados donde se desea una sensación más suave al tacto, y se mezclan bien con almidón y carbonato de calcio.
Los polihidroxialcanoatos se producen mediante fermentación bacteriana y son la familia más interesante para el compostaje doméstico y aplicaciones en contacto con el suelo, con varios grados certificados para su degradación a temperatura ambiente. La desventaja es una ventana de procesamiento estrecha, una fuerte sensibilidad al corte y un precio que todavía está muy por encima del PBAT en la mayoría de las regiones.
PET, PBT, PETG y PCT son poliésteres y ninguno de ellos pertenece a una declaración de compostaje. Los aditivos oxodegradables (masterbatches prooxidantes que fragmentan el PE en microplásticos) han sido prohibidos expresamente para los plásticos de un solo uso en la Unión Europea desde 2019 y deberían rechazarse a la vista. Un modo de falla menos obvio es la contaminación: un pequeño porcentaje de PE o PP convencional en una corriente de trituración suele ser suficiente para sacar un lote del criterio de desintegración, razón por la cual la higiene de la recolección y la trituración es tan importante como la especificación de la resina.
El malentendido más costoso en esta categoría es la suposición de que "compostable" significa "desaparece dondequiera que se arroje". No es así. Una bolsa compostable certificada colocada en un vertedero se comporta como cualquier otro residuo: queda enterrada, privada de oxígeno y puede generar metano durante un largo período en lugar de convertirse en compost. El certificado describe el comportamiento en un sistema aeróbico mantenido a 58°C con humedad y aireación controladas, condiciones que existen en una hilera municipal o en una instalación dentro de un recipiente y esencialmente en ningún otro lugar.
Esto es importante desde el punto de vista comercial porque debe existir la ruta del final de su vida útil antes de que se pueda justificar la prima. Un minorista en una ciudad con recolección de desechos orgánicos en la acera puede colocar una bolsa de transporte certificada como compostable en el flujo de desechos de alimentos y la afirmación se mantiene. Un minorista en una región donde los desechos compostables van a la incineración o al vertedero está pagando por una propiedad que nadie usará. Los compradores deben confirmar tres cosas antes de comprometerse: si existe capacidad de compostaje industrial en el mercado objetivo, si el plan local acepta envases compostables (varios no lo hacen, por motivos de contaminación) y si el producto previsto lleva el certificado específico que reconoce el plan.
Para las películas agrícolas existe una segunda capa. La película de mantillo está certificada para la biodegradación del suelo bajo un régimen de prueba diferente al del embalaje, y la pregunta relevante no es "¿se convierte en abono?", sino "se descompone según el calendario que necesita el cultivo". Una película que pierde integridad en el día 45 es un fracaso en un cultivo de tomate de 120 días y un éxito en un cultivo de lechuga de ciclo corto. Los proveedores que citan una sola cifra de degradación sin preguntar sobre el ciclo del cultivo no le brindan una especificación utilizable.
La selección de la calidad es un problema mecánico antes que ambiental. El mismo poliéster compostable certificado puede ser adecuado para una bolsa de compras de 20 µm e incorrecto para un forro resistente de 90 µm, porque la rigidez, la propagación del desgarro y la resistencia del sellado varían según el calibre y la proporción de mezcla.
Las aplicaciones de películas y bolsas se dividen aproximadamente de la siguiente manera. Las bolsas de venta al por menor necesitan una alta resistencia a la tracción, una buena superficie de impresión y un tacto suave, normalmente PBAT mezclado con almidón y una pequeña fracción de PLA. Las bolsas de basura necesitan resistencia a los pinchazos y una base sellada que aguante la carga; Los revestimientos gruesos suelen utilizar un mayor contenido de PBAT con carbonato de calcio para mayor rigidez y control de costos. Las bolsas para excrementos de mascotas son el problema opuesto: delgadas, livianas y frecuentemente estampadas, y se benefician de grados formulados para reducir su espesor sin perder resistencia al desgarro. La película de mantillo necesita una inducción controlada: suficiente integridad para sobrevivir a la siembra y al deshierbe mecánico, y luego se descompone rápidamente una vez que se cierra el dosel.
El contacto con alimentos añade una capa regulatoria además de la técnica. Un material compostable no es automáticamente apto para alimentos; el artículo terminado debe cumplir con el marco de migración relevante (UE 10/2011 en Europa, requisitos de la FDA en los Estados Unidos), incluidos los límites de migración generales y específicos, el contenido de metales pesados y una declaración de cumplimiento que cubra cada capa, tinta y adhesivo en la construcción.
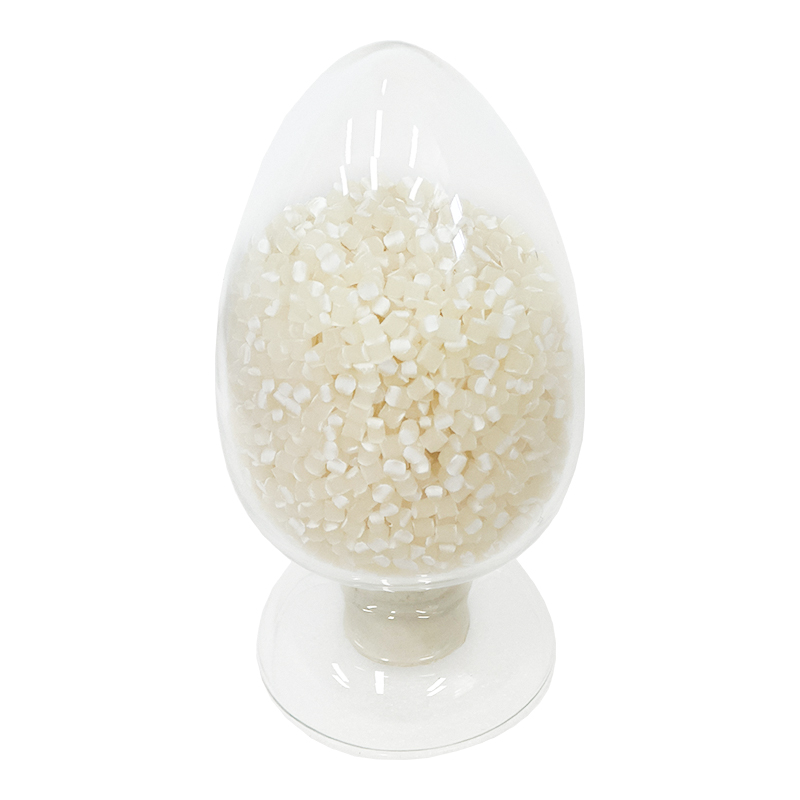
 BIO/M-2206 Material biodegradable en contacto con alimentos para embalaje Material apto para contacto con alimentos, impermeable y resistente al aceite, para loncheras, vajillas y bolsas de alimentos; verifique los informes de migración junto con la compostabilidad al especificar el embalaje para llevar. Ver producto →
Los grados formulados para resistencia al aceite y al agua son los que importan para recipientes para llevar, bolsitas de salsa y tableros revestidos, donde una película estándar absorbería la grasa a través de la pared en cuestión de minutos. Solicite el informe de la prueba de migración, no solo el certificado de compostabilidad: los dos documentos provienen de laboratorios diferentes y ninguno sustituye al otro.
La mayoría de los poliésteres compostables funcionan con equipos diseñados para polietileno, pero funcionan de manera diferente y las diferencias son predecibles. Las tres variables que causan más problemas son la humedad, la temperatura de fusión y la compatibilidad de los aditivos.
La humedad primero. El PLA en particular debe secarse antes del procesamiento (normalmente por debajo de 250 ppm a 80°C durante cuatro horas, con un secador desecante en lugar de un horno de aire caliente) porque el agua residual hidroliza la masa fundida y reduce el peso molecular en una sola pasada. El síntoma no es dramático: la película simplemente se debilita, los sellos se vuelven quebradizos y el problema se atribuye a la resina y no al secador. PBAT y PBS son más indulgentes pero aún requieren secado en climas húmedos.
Temperatura de fusión en segundo lugar. Cada familia tiene una ventana lo suficientemente estrecha como para que un exceso de 20°C sea visible en la salida. La siguiente comparación es un punto de partida para las pruebas, no un sustituto de la hoja de datos de calificaciones.
| Material | Ventana de fusión típica | Presecado | densidad | Notas |
|---|---|---|---|---|
| PLA | 190–220°C | 80°C durante 4 h, por debajo de 250 ppm | ≈1,24 g/cm³ | Se degrada por encima de aproximadamente 230°C; ventana estrecha |
| PBAT | 130–170°C | 70–80°C durante 2–4 h | ≈1,25–1,27 g/cm³ | De mal gusto en el rollo; requiere antibloqueo combinado |
| PBS/PBSA | 140–180°C | Recomendado | ≈1,26 g/cm³ | Punto de fusión más bajo, buena reducción. |
| PHA | 160–180°C | Esencial | ≈1,20–1,25 g/cm³ | Sensibilidad térmica y de corte; corto tiempo de residencia |
| PEBD (referencia) | 160–200°C | No requerido | ≈0,92 g/cm³ | Línea de base para la comparación de rendimiento y sellado |
Aditivos tercero. Los auxiliares antideslizantes, antibloqueo y de procesamiento deben ser compatibles con el compostaje, y esto es una falla de certificación rutinaria: una película que pasa todas las pruebas mecánicas aún puede no cumplir con el criterio de ecotoxicidad porque el masterbatch llevaba un aditivo heredado. Solicite al proveedor de masterbatch la misma declaración de metales pesados que le solicita al proveedor de resina.
En el futuro, tres ajustes se amortizan rápidamente. Utilice un tornillo con una relación de compresión más baja y transiciones graduales para evitar puntos calientes de corte. Trate la superficie con corona antes de imprimir, porque la energía superficial de estas películas varía con la proporción de mezcla. Y vuelva a ajustar la mandíbula de sellado: las películas compostables generalmente sellan a temperaturas de inicio más bajas que el LDPE, pero tienen ventanas de pegado en caliente más estrechas, por lo que una línea que utiliza polietileno a 140 °C puede necesitar entre 110 y 120 °C con una permanencia más alta.
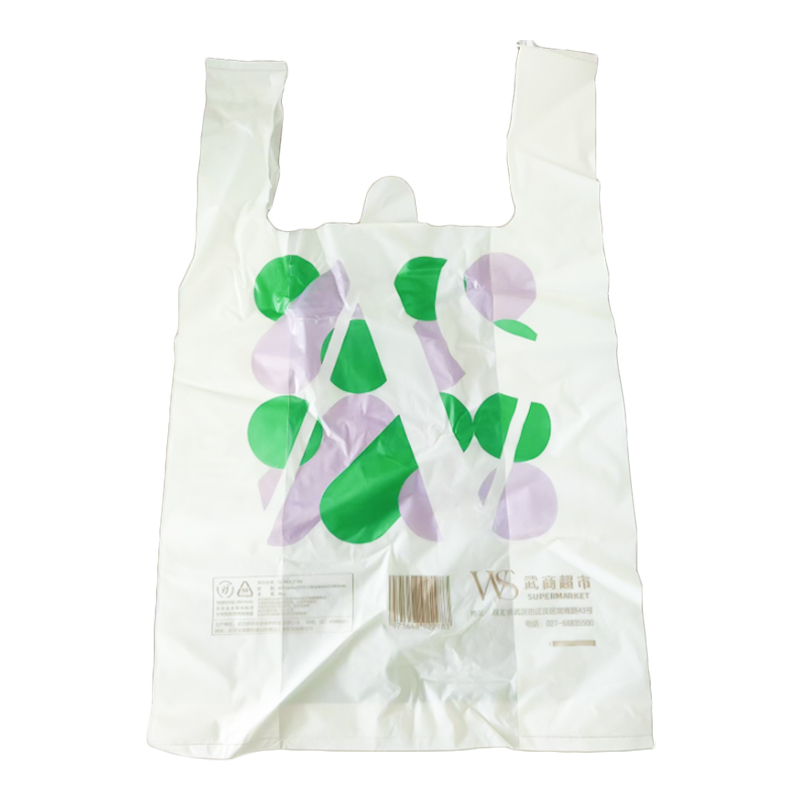 Material de película biodegradable de alta resistencia BIO/S301 para bolsas Compuesto de película biodegradable resistente y de alta resistencia para bolsas de compras y alimentos; Convertidores de demandas por comportamiento antiestático y compostaje doméstico que revisan pruebas de bolsas y películas. Ver producto →
Para los convertidores que pesan el interruptor, las compensaciones mecánicas entre películas totalmente biodegradables y películas plásticas tradicionales Vale la pena revisarlos antes de la primera prueba, porque determinan qué SKU se pueden convertir y cuáles deben permanecer en polietileno por ahora.
El poliéster compostable es un material hidrolíticamente inestable por diseño, y esa intención de diseño no se detiene cuando la plataforma sale de fábrica. El calor y la humedad continúan la misma reacción de escisión en cadena que acelera el compostaje, sólo que mucho más lentamente. Si se almacena mal, una película certificada puede perder suficiente peso molecular en seis meses como para fallar en la línea para la que fue especificada.
Las reglas prácticas son poco glamorosas pero efectivas. Mantenga las paletas por debajo de 30°C y por debajo del 60% de humedad relativa, lejos de tragaluces y paredes de radiadores, y sobre el revestimiento original de barrera contra la humedad hasta que el rollo entre en la máquina. Utilice una rotación estricta de primero en entrar, primero en salir, porque el material no mejora con el tiempo. Cuando un convertidor mantiene existencias durante doce meses para asegurar un precio, el ahorro frecuentemente se consume en paradas de línea y rollos rechazados.
Dos cuestiones de sincronización específicas de la aplicación merecen una atención especial. Para la película de mantillo, la curva de degradación debe adaptarse al cultivo: una inducción de 60 días es adecuada para hortalizas de ciclo corto, mientras que un cultivo de 120 días necesita una formulación que mantenga la integridad durante toda la temporada. Para los envases de cadena de frío, las películas compostables se endurecen notablemente por debajo de los 5°C, por lo que una bolsa que funciona bien en un almacén puede agrietarse en un centro de distribución refrigerado. Ambos problemas se pueden resolver mediante la selección de la calidad, pero sólo si se plantean en la etapa de especificación en lugar de descubrirse en el campo.
La mayoría de los fallos de abastecimiento en esta categoría son documentales más que físicos. La resina actúa; el papeleo no. Analice lo siguiente antes de aprobar a un proveedor y mantenga las respuestas en un archivo para el equipo de cumplimiento.
Un proveedor que puede responder a las diez preguntas en un solo intercambio es un proveedor que vale la pena conservar. Quien pueda responder seis es un proveedor cuyas afirmaciones deberían limitarse a lo que realmente respaldan los documentos.
La comparación de precios que importa no es el precio de la resina por kilogramo, sino el costo por mil bolsas o por metro cuadrado de película, y ambos difieren marcadamente. Los poliésteres compostables tienen alrededor de 1,20 a 1,27 g/cm³ frente a 0,92 g/cm³ del LDPE, por lo que un kilogramo de resina compostable produce aproximadamente entre un 25 y un 30 % menos de área de película con el mismo calibre. Agregue la típica prima de resina de dos a tres veces y la brecha de costo real por unidad terminada es mayor de lo que sugiere el número principal, aunque la reducción del calibre lo compensa en parte: varios grados ricos en PBAT son más delgados que el polietileno que reemplazan, manteniendo al mismo tiempo la capacidad de carga requerida.
El posicionamiento honesto se deriva de esa aritmética. El poliéster compostable obtiene su prima cuando es probable que el embalaje esté contaminado con alimentos y, por lo tanto, no pueda reciclarse (recipientes para llevar, bolsitas de salsa, revestimientos sucios con alimentos) o cuando el flujo de desechos ya es orgánico, como en la recolección de desechos de alimentos en las aceras, los eventos de circuito cerrado y el mantillo agrícola que de otro modo se levantaría y se enviaría al vertedero. No es una buena opción para flujos limpios y monomateriales que ya cuentan con una ruta de reciclaje mecánico funcional, donde un diseño de PE reciclado o monomaterial generalmente ofrece una mejor huella total a un costo menor.
La disponibilidad es la segunda variable comercial. La capacidad para PBAT y PLA ha crecido rápidamente y los plazos de entrega se han acortado, pero los grados certificados para contacto con alimentos y las formulaciones de mantillo especiales aún tienen plazos de entrega más largos que los grados de películas comerciales. Los compradores que planeen un lanzamiento minorista deben obtener la calificación (y el certificado que cubra el calibre exacto) antes de finalizar la obra de arte, no después.
La afirmación "100% poliéster compostable" es defendible, vendible y cada vez más demandada por los equipos de cumplimiento del comercio minorista. También es más estrecho de lo que parece: se aplica sólo a un artículo definido, con un espesor definido, probado según un estándar definido, en un sistema de fin de vida útil definido. Alinee esos cuatro y el material funcionará exactamente como se especifica. Deje cualquiera de ellos suelto y la prima comprará un logotipo en lugar de una propiedad.
Si está especificando una película, bolsa, artículo en contacto con alimentos o grado de mantillo compostable, envíenos la aplicación, el calibre, el mercado objetivo y la ruta de certificación, y lo compararemos con nuestros materiales modificados de la serie BIO y resinas base PBAT, PLA, PBS y PHA, incluido el alcance del certificado para cada grado. Puedes contactar con el equipo técnico a través de nuestro página de contacto .
+86 18101032584
No. 60-1, Jichuan East Road, Parque Industrial Hailing, distrito de Taizhou.


Derechos de autor © Taizhou Huangyan Zeyu New Material Technology Co., Ltd. Todos los derechos reservados.
 Fabricantes de materias primas totalmente degradables personalizados


 English
 Français
 Español
 Deutsch
 italiano